Bir batarya tırnağı ile 50 mm²’lik bir kablo demeti eki, ikisi de “ultrasonik metal kaynağı” sayılır. Aynı iş değildirler ve makineler birbirinin yerine geçmez.
Ayda yaklaşık iki kez aynı soruyla karşılaşıyoruz: elinde kablo demeti kaynak makinesi olan biri, batarya tırnağı kaynatmak istiyor. Ya da tam tersi. Çoğu durumda makine bir şekilde “ateşleniyor”. Sorun, ortaya çıkan kaynakla başlıyor.
İki süreç şu üç noktada ayrılır: sonotrotun neye baskı yaptığı, o alana ne kadar enerji verilmesi gerektiği ve kaynaktan sonra iyi bir dikişin neye benzemesi gerektiği. Bu üçü netleştiğinde seçim bir tercih meselesi olmaktan çıkıyor.
Fark, makinenin büyüklüğünde değil, birleşimin şeklinde
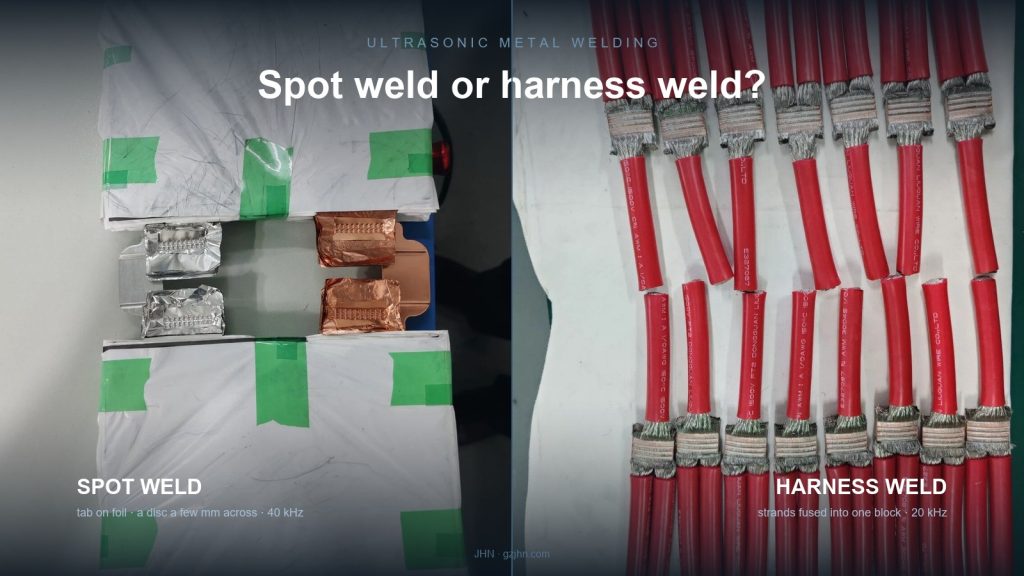
Nokta kaynağı, üst üste duran iki yüzeyi birleştirir. Sonotrot tek bir noktaya iner, enerji orada toplanır ve bağlantı birkaç milimetre çapında bir disk halinde oluşur. Tipik örnek bakır folyo üzerinde nikel şerit veya katlanmış terminal dili.
Kablo demeti kaynağı, bir demetin uç yüzünü birleştirir. Teller toplanır, sonotrot uç yüzün tamamını örse doğru bastırır ve kaynak sonrası demetin kesiti tek bir metal blok haline gelir. Burada “nokta” yoktur; uç yüzün tamamı tek parça olur.
Bu fark geri kalan her şeyi belirler:
| Nokta kaynağı | Demet / terminal kaynağı | |
|---|---|---|
| Temas alanı | bir nokta, birkaç mm | demetin tüm uç yüzü |
| Sonrasında görünen | sığ, yuvarlak bir iz | teller tek blok halinde birleşmiş, genelde belirgin biçimde yassılmış |
| Tipik yığın | folyo üstüne ince folyo, bara üzerine tırnak | onlarca tel veya terminal içine kablo |
| Yaygın frekans | çoğunlukla 40 kHz | çoğunlukla 20 kHz |
| Makine sınıfı | 1,5 – 2 kW | 3 – 12 kW |
| Yanlış seçimde arıza | delinme, folyonun yırtılması | yalancı kaynak: dıştan tutar, içten birleşmemiş |
Tablodaki iki satır, duyduğumuz hayal kırıklıklarının büyük kısmını açıklıyor. Nokta kaynağı daha yüksek frekans kullanır, çünkü ince folyo 20 kHz’de büyük bir vuruşu yırtılmadan taşıyamaz. Demet kaynağı daha fazla güç kullanır, çünkü enerjinin çok daha büyük bir bakır hacminden geçmesi gerekir.
Nokta kaynağı: ne zaman doğru cevap
Birleşim ince iki parçanın üst üste binmesi ve ısıdan etkilenen bölgenin küçük kalması gerekiyorsa nokta kaynağı doğrudur.
Tipik durumlar:
- Batarya tırnakları. Bakır folyo üzerine nikel şerit, bara üzerine tırnak, pozitif ve negatif elektrot yığınları. Folyo çoğu zaman 6–20 µm; düşük genlikli 40 kHz vuruşu onu delmeden birleştirir.
- Terminal dilleri ve küçük pabuçlar. Küçük bir kablo ucuna katlanmış terminal; kaynak tüm kesit değil, yerel bir noktadır.
- Sensör kabloları ve ince tel. Kaynağın çevresindeki metalin tam kesit sıkıştırmasını taşıyamadığı her durum.
Kendi ürün ailemizde bu, 40 kHz grubudur: JHN-4015 (1,5 kW) ve JHN-4016-A (1,6 kW), ayrıca belirli elektrot polaritesi gereken yığınlar için tam dalga ve yarım dalga batarya tırnağı makineleri (JHN-4008, JHN-3570).
Sınır kalınlıktır ve bu sert bir sınırdır. Yaklaşık 1 mm’nin üzerindeki masif bakırı kaynatmaya başladığınızda, 1,5 kW’lık bir nokta makinesi hareketi bitmeden enerjisi biter; elinizde kaynak değil, bir iz kalır.
Demet kaynağı: ne zaman doğru cevap
İş, çok sayıda teli tek bir iletkene dönüştürmek ve krimp ya da lehim yerine geçmekse demet kaynağı doğrudur.
Tipik durumlar:
- Ara ekler. İki veya daha fazla kablonun hat ortasında birleştirilmesi. Alternatif, direnç, ağırlık ve korozyon yolu ekleyen krimp manşonudur.
- Terminal içine kablo. Kablo ucu krimplenmek yerine terminal yuvasına kaynatılır. Titreşim veya termal döngünün krimpi bitirdiği yerlerde yaygındır.
- Büyük kesitler. 20, 50, 70 mm². Bu seviyede ultrasonik, hem dirençte hem kopma kuvvetinde krimpe üstün gelmeye başlar.
Makine sınıfı bir mertebe aralığa yayılır, çünkü kesit de öyle. Aralığımız JHN-2030 (3 kW, 0,5–20 mm²) ile başlar, JHN-2060 (6 kW) üzerinden JHN-2012G (12 kW) ve JHN-2080 (8 kW) ile devam eder. Terminal işi aynı ailededir: JHN-2056 50 mm²’ye kadar, JHN-2080-T ve JHN-2012G-A daha ağır terminal kaynakları için.
Güç rakamlarının söylemediği şeye dikkat edin: 12 kW, 3 kW’tan “daha iyi” demek değildir. Daha büyük transformatörü ve daha büyük sonotrotu vardır; bu da enerjiyi daha büyük bir alana verebilmesini sağlar. 12 kW’lık sonotrotu 1 mm²’lik bir tele koyarsanız, onu 3 kW’lık bir makineden daha hızlı yok edersiniz.
Karar tablosu
Kataloğu açmadan önce bu listeden geçin.
| Birleşim | Malzeme | Kesit / kalınlık | Ne kullanmalı | Neye dikkat |
|---|---|---|---|---|
| Folyo üzerine tırnak | Ni–Cu, Cu–Al | folyo 6–20 µm | nokta, 40 kHz, 1,5–2 kW | aşırı genlik folyoyu deler |
| Bara üzerine tırnak | Cu–Cu, Al–Al | tırnak 0,2–0,5 mm | nokta, 20–40 kHz | örs düzlüğü; aşınma hilal biçimli iz olarak görünür |
| Kablo–kablo eki | Cu–Cu | 0,5–20 mm² | demet, 3–6 kW | kaynak öncesi dağılmış teller; dışarıda kalan tel asla birleşmez |
| Terminal içine kablo | Cu–Cu, Cu–Al | 10–50 mm² | terminal, 6–12 kW | terminal et kalınlığı ile sonotrot ayak izi ilişkisi |
| Bara / folyo yığını | Cu, Al | 20+ katman | demet veya tam dalga | katman sayısı enerjiyi belirler; doğrusal ekstrapolasyon yapılamaz |
| Bakır–alüminyum | Cu–Al | herhangi | ikisi de, süreç kontrollü | intermetalik büyüme — aşağıdaki genlik verilerine bakın |
Son satır ayrı bir uyarı hak ediyor. Cu–Al, “aynı işin başka metalle yapılmış hali” değildir. Aşırı intermetalik oluşmadan birleşme sağlanan pencere dardır ve her kesit için ayrı aranmalıdır. 70 mm² Cu–Al ekler için ölçülmüş pencereyi ayrıca yayımladık; çünkü bir akım tablosu, yığını farklı olan birine yaramaz.
Sürekli gördüğümüz üç uyumsuzluk
1. Batarya tırnağında demet kaynağı makinesi. Makinenin enerjisi yeter, bu yüzden çalışır. Sonotrotun altındaki folyo birleşmez, delinir; fire ancak hat sonundaki elektrik testinde ortaya çıkar. Çözüm bir ayar değil, başka bir makine sınıfıdır.
2. 50 mm²’de nokta kaynağı makinesi. Bu daha kötüsü, çünkü olmuş gibi görünür. Dış teller birleşir, dikiş sert gelir, kopma testi geçebilir. Kesip bakın, merkez hâlâ dağınık tel. Kopma kuvvetini yalnızca dış katman taşıyordu.
Numune kesemiyorsanız, müşterinize ulaşacak arıza modu tam olarak budur.
3. Sonotrota değil güce göre satın almak. Kuvvetin ve enerjinin birleşime nasıl ulaştığını sonotrot ve örs geometrisi belirler. Yanlış ayak izli 6 kW’lık bir makine, doğru ayak izli 3 kW’lık makinenin altında kalır. Güçten önce sonotrotun yüzey alanını sorun.
Güç bir aralıktır, sayı değil
Her ultrasonik metal kaynağı üç ayarla sınırlanan bir pencerenin içinde oturur: genlik, basınç ve kaynak süresi. Herhangi bir yönde dışına çıkın, dikiş bozulur; bir yanda soğuk kaynak, diğer yanda aşırı kaynak ve çatlak.
İki fabrikanın “aynı” 6 kW’lık makineyle aynı telde farklı sonuç almasının nedeni budur. Makine aynıdır; düştükleri pencere aynı değildir.
Bir makineyi devreye alırken şunları kaydediyoruz: sonotrot yüzündeki genlik, yeni takımın rezonans frekansı ve empedansı, aşınmamış yüzün görünümü. Bu sayılar yalnızca ilk gün vardır. Altı ay sonra, onlar olmadan yapılan her karşılaştırma bir tahmindir.
İyi dikişi kötüsünden ayırmak
Muayene yöntemi sürece uymalı, çünkü ikisi farklı biçimde arızalanır.
Gözle. Nokta kaynağı, sonotrot ucunun biçimine yakın sığ bir yuvarlak iz bırakır, altındaki folyo sağlamdır. İzin çevresinde delinmiş folyodan bir halka görüyorsanız genlik fazlaydı. Demet kaynağı belirgin biçimde yassı çıkar, ortası uçlardan biraz daha geniştir. Yüzeyde hâlâ tel çizgileri seçiliyorsa kaynak merkeze ulaşmamıştır.
Kesitle. Enine kesin, parlatın, sınıra bakın. Gerçek kaynakta iki parçanın buluştuğu yerde çizgi yoktur; taneler süreklidir. Yalancı kaynakta düz, keskin bir sınır görünür; iki temiz yüzeyin birbirine bastırılmış hali gibidir. Yukarıda anlatılan 50 mm² arızasını yakalayan tek kontrol budur; kopma testi yakalamaz.
Kopma testiyle. Yararlıdır ama dikkatli okunmalı. Kablonun kendi kopma yükünün üzerinde bir değer, birleşimin zayıf nokta olmadığını söyler. Merkezin birleştiğini söylemez; yükü dış teller tek başına taşıyabilir. Bu tür dikişlerde kopma testi, kendi belirlediğiniz bir sayıya karşı geçti/kaldı kararıdır; kaynak kalitesinin kanıtı değildir.
Dirençle. Dördü içinde en hassası ve kısmen birleşmiş bir dikişi sevkiyattan önce yakalayanı. Mutlak eşik yerine bilinen iyi numuneyle karşılaştırın; mutlak sayı terminal kaplamasına ve tel durumuna göre kayar.
Seçim için ne göndermeli
Dört şey yeterli, yerinde inceleme olmadan cevap verebiliyoruz:
- Birleşimdeki her parçanın malzemesi ve kalınlığı, kaplama dahil.
- Kesit veya yığın bileşimi — tel için toplam mm² değil, tel sayısı ve her telin çapı.
- Birleşim geometrisi — bindirme noktası, uç yüz veya terminal yuvası. Kabul edilebilir bir dikişin kesit fotoğrafı, herhangi bir tariften daha faydalıdır.
- Nasıl muayene edeceğiniz — kopma, kesit veya direnç. Bu, pencerede ne kadar pay bırakmanız gerektiğini belirler.
Sık sorulanlar
Bir makine ikisini de yapabilir mi?
İyi yapamaz. Her iki enerji aralığını kapsayan bir güç kaynağı alabilirsiniz, ama sonotrot, örs ve fikstür birleşime özeldir. Batarya tırnağı ile 50 mm² ek arasında geçmek, sonotrotu ve genelde fikstürü değiştirmek demektir.
40 kHz her zaman ince folyo için mi?
Çoğunlukla. Yüksek frekans, aynı enerji için daha düşük genlik demektir; ince folyonun ihtiyacı budur. Bedeli, takımın daha hızlı aşınması ve sonotrot değişiminin daha pahalı olmasıdır.
Daha büyük makine daha hızlı kaynatır mı?
Daha büyük kaynatır, mutlaka daha hızlı değil. Çevrim süresini, enerjinin dikişe zarar vermeden ne kadar hızlı verilebildiği belirler; bu da transformatörle değil malzemeyle sınırlıdır.
Krimplerimiz kopma testini geçiyor. Neden değiştirelim?
Bir krimpin kopma testi krimpi ölçer. Ultrasonik kaynak arayüzü tamamen ortadan kaldırır: manşon yok, sınırda oksit tabakası yok, daha düşük direnç ve nem için yarık yok. Bunun önemli olup olmadığı, birleşimin nerede yaşadığına bağlıdır.
Birleşiminizin tablonun hangi tarafına düştüğünden emin değilseniz, bu dört maddeyi gönderin. Hangi makine sınıfına girdiğini söyleriz — cevabın “ikisi de değil, burada başka bir süreç gerekiyor” olduğu durumlar dahil.
İlgili yazılar: Ultrasonik kaynağın uygulamaları: otomotiv, elektrikli araçlar, medikal · 70 mm² Cu–Al ekler için genlik penceresi · Bir dikiş için kopma kuvveti limiti nasıl belirlenir · Yeni makine kabulünden önce 12 kontrol
Adı geçen makineler: Nokta ve terminal kaynak makineleri · Kablo demeti kaynak makineleri · Batarya tırnağı kaynak makineleri